русский
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Новости
Какие дорогостоящие неисправности на последующих этапах возникают из-за упущенных из виду недостатков в процессе изготовления шлицевого вала?
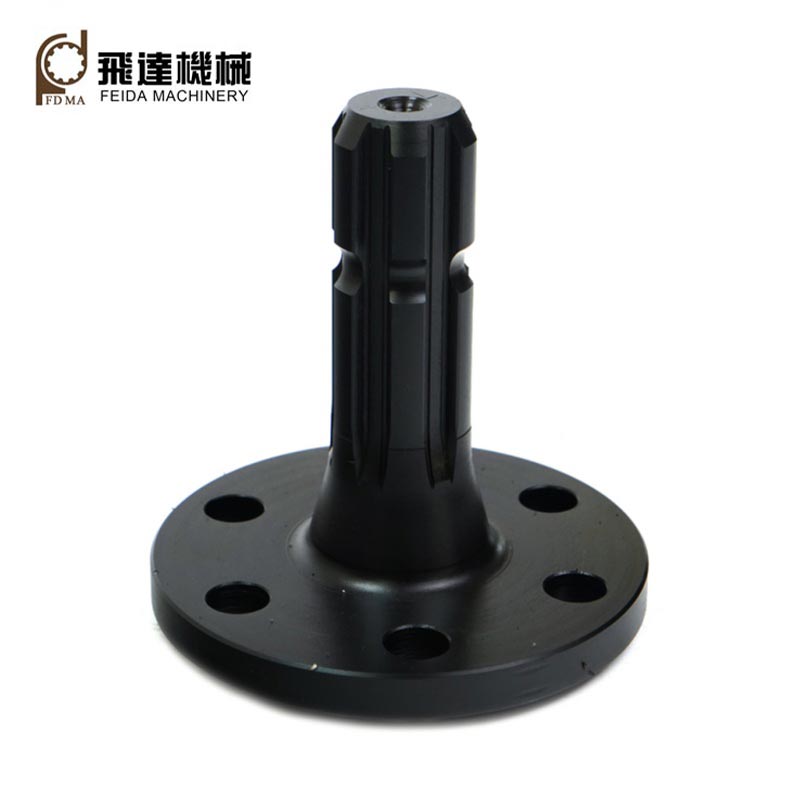
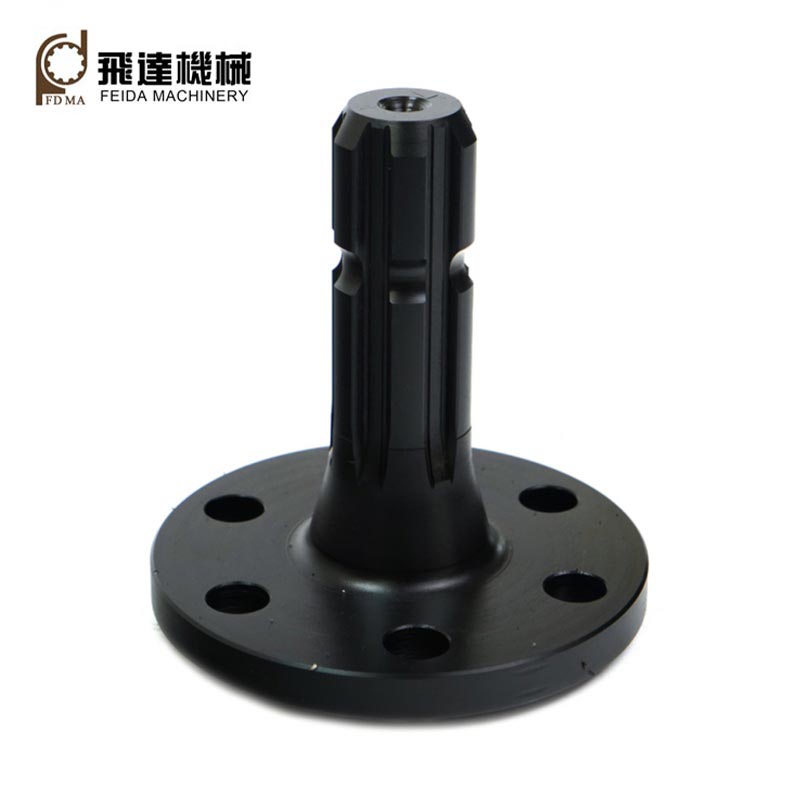
Фейда-ОбработкаПрямоугольный шлицевой валУслуга включает в себя предпроизводственную проверку DFM, прецизионную отделку после термообработки и полную документацию по характеристикам материалов, снижая усталостные разрушения, барьеры для аудита и риски переделки прототипов для трансграничных производителей оборудования.
1. Прецизионная чистовая обработка после закалки компенсирует геометрические искажения шлицев, вызванные нагреванием.
Многие субподрядные мастерские выполняют все шлицевое фрезерование перед закалкой, без вторичной чистовой обработки после закалки. Перераспределение внутреннего напряжения, вызванное закалкой, приводит к изгибу вала, отклонению шага зубьев и ошибкам параллельности боковых сторон, которые невозможно исправить предварительной обработкой в мягком состоянии. При переменном ударном моменте, типичном для сельскохозяйственных и строительных машин, передаваемую нагрузку воспринимают только частичные шлицевые зубья, что приводит к концентрации напряжений у корней зубьев и раннему усталостному растрескиванию. Feida-Machining оставляет контролируемый припуск на чистовую обработку, выполняя прецизионное шлицевое шлифование после закалки и отпуска. Критические геометрические допуски, включая расстояние между зубьями, параллельность боковых сторон и соосность валов, остаются в пределах спецификации DIN5461, обеспечивая равномерное распределение нагрузки на несколько зубьев и продлевая срок службы компонентов в условиях эксплуатации с циклическими ударными нагрузками.
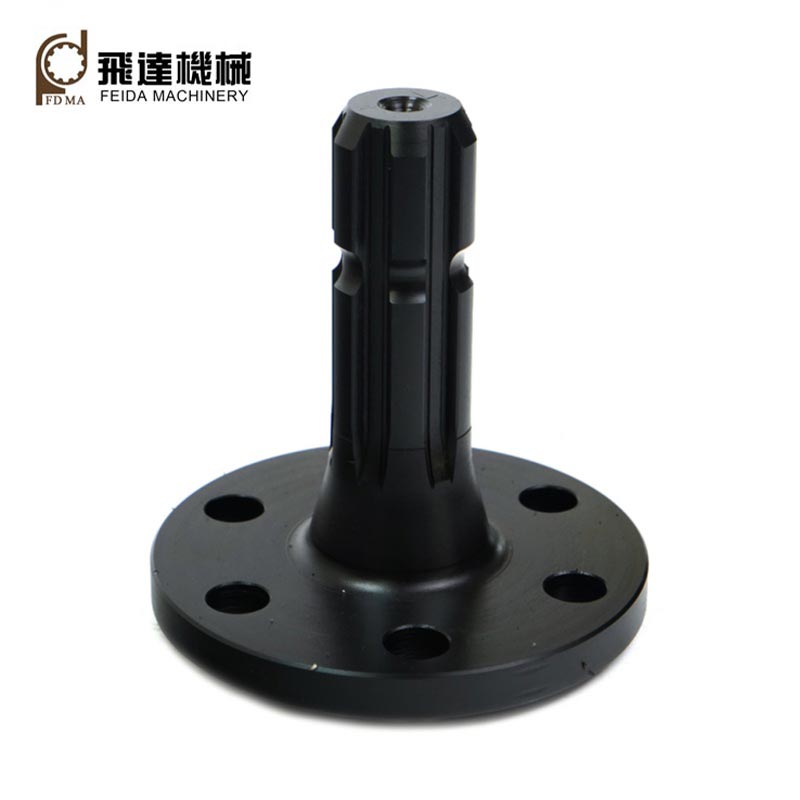
2. Комплексная внутренняя обработка позволяет сохранять полные записи отслеживания материалов и процессов.
Когда резка сырья, шлицевая обработка, термообработка и чистовая обработка поверхности разделены между несколькими внешними субподрядчиками, производители не могут собрать единые архивы на уровне партии, включая MTC марок стали, журналы температур закалки и окончательные отчеты о проверке размеров. Аудит международных тендеров на оборудование требует полной прослеживаемости компонентов; фрагментированные цепочки поставок приводят к отказу в предварительной квалификации. Feida осуществляет весь производственный процесс на своем собственном предприятии. В каждой партии хранятся идентификационные данные необработанных брусков, записи кривой термообработки и данные контроля КИМ. Полный пакет документов на английском языке доступен при отправке, что помогает OEM-клиентам удовлетворить требования аудита поставщиков без дорогостоящего повторного тестирования третьей стороной.
3. Контролируемое качество поверхности боковой поверхности зубьев снижает риск фреттинг-коррозии.
Грубые, плохо обработанные боковые поверхности шлицевых зубьев создают микронеровности. Небольшое относительное проскальзывание между валом и сопряженной ступицей под действием постоянной машинной вибрации приводит к образованию абразивных оксидных частиц (фреттинг-коррозия). Эти твердые частицы циркулируют внутри посадочного зазора и постоянно истирают контактные поверхности, увеличивая люфт, создавая шум трансмиссии и, в конечном итоге, заедание. Feida оптимизирует параметры скорости подачи для операций шлицевого шлифования, обеспечивая постоянную низкую шероховатость поверхностей боковых поверхностей зубьев. Контролируемое качество поверхности уменьшает количество точек микроконтакта, которые вызывают коррозионное повреждение, стабилизируя долгосрочные характеристики трансмиссии для мобильных машин, работающих на открытом воздухе, подвергающихся воздействию пыли и вибрации.
4. Анализ DFM на ранней стадии выявляет риски, связанные со сплайновой структурой, до официального инвестирования в инструмент.
Многие поставщики нестандартных деталей строго следуют чертежам клиентов без оценки технологичности. Некоторые заданные на чертеже радиусы скруглений корня шлица, тонкостенные секции вала или необычные комбинации ширины зубьев создают трудноустранимые опасности возникновения закалочных трещин или недостижимые требования к допускам. Проблемы возникают только после того, как режущие инструменты заказаны и изготовлены прототипы деталей, что требует внесения изменений в чертежи, дополнительных затрат на инструменты и срывов графика проекта. Команда инженеров-механиков Feida проводит оценку DFM на этапе запроса предложений, проверяя скругления для снятия напряжений в основании шлица, распределение толщины сечения и реализуемость допусков. Потенциальные отказы, вызванные производством, выявляются до начала изготовления инструмента, что сокращает дорогостоящие циклы модернизации на позднем этапе проектов разработки новых продуктов OEM.
5. Соответствие класса материала обеспечивает баланс ударной вязкости и твердости поверхности.
Неправильный выбор марки стали приводит к противоречивым результатам: низколегированная углеродистая сталь обеспечивает твердость поверхности, но ей недостает прочности сердцевины и она трескается при внезапных ударных нагрузках; перелегированный материал создает чрезмерный риск деформации при закалке и неоправданно увеличивает стоимость компонентов. Компания Feida выбирает и проверяет сталь заготовки в соответствии с документально подтвержденными требованиями к крутящему моменту и ударной нагрузке оборудования. Параметры закалочного отпуска настроены таким образом, чтобы сбалансировать износостойкость боковой поверхности зуба и ударную вязкость сердечника вала, избегая как хрупкого разрушения корня зуба, так и быстрого истирания боковой поверхности для различных условий эксплуатации машин.
6. Протоколы проверки размеров для конкретного проекта гарантируют согласованность между партиями.
Мелкосерийные заказы на шлицевые валы по индивидуальному заказу часто проходят только выборочную проверку размеров. Без фиксированных контрольных списков объектов контроля, охватывающих толщину зубьев, накопленную погрешность шага и биение, между производственными партиями возникают заметные различия в характеристиках. При сборке в готовое оборудование непостоянные свойства шлицевой посадки приводят к разбросу показателей отказов на месте. Компания Feida применяет контрольные списки проверок, адаптированные к конкретному проекту, для каждого индивидуального заказа шлицевого вала, выполняя измерения на КИМ по ключевым показателям геометрии шлицев. Единые критерии приемки применяются для каждой партии, что стабилизирует взаимозаменяемость на сборочных линиях серийного производства OEM.
Похожие новости
- Как спирально-конические передачи улучшают передачу мощности в требовательном оборудовании?
- Что делает звездочки необходимыми для надежной передачи мощности?
- Как внутренние шестерни улучшают точность и передачу мощности?
- Почему пластиковые косозубые шестерни становятся надежным выбором для современных механических систем?
- Может ли собственное производство шлицев решить дорогостоящую головную боль OEM-производителей оборудования, связанную с сбоями в эксплуатации?
- Сможет ли полноценная интегрированная обработка зубчатых колес сократить три основные скрытые потери зарубежных производителей редукторов?
Оставьте мне сообщение