русский
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Новости
Сможет ли полноценная интегрированная обработка зубчатых колес сократить три основные скрытые потери зарубежных производителей редукторов?
Мировые производители планетарных редукторов и покупатели компонентов для робототехники/аэрокосмической отрасли постоянно сталкиваются с тремя необратимыми скрытыми затратами при поиске поставщиков.металлические внутренние шестерни: разрозненные отдельные перерабатывающие предприятия нарушают цепочки отслеживания производства, что делает невозможным передачу полных файлов материалов и файлов испытаний на точность для сторонних заводских проверок; простая однослойная пластиковая упаковка не позволяет перевозить морским транспортом на дальние расстояния во влажной среде, что приводит к появлению ржавчины на поверхности зубьев и отклонению размеров после прибытия контейнера; В небольших обрабатывающих цехах отсутствует полное оборудование для термической обработки и шлифования, что приводит к нестабильной точности зубьев, что увеличивает вибрацию редуктора и частоту отказов на месте после сборки. Полноценное интегрированное производство металлических внутренних шестерен Feida охватывает ковку, чистовую обработку, термообработку, прецизионное шлифование и многослойную антикоррозийную упаковку, объединяя все производственные звенья на одном заводе, решая проблемы с нехваткой аудиторских документов, рисками ржавчины при морском транзите и проблемами нестабильной точности зубчатых передач для производителей трансмиссионного оборудования по всему миру.
1. Замкнутая полная производственная цепочка обеспечивает полную отслеживаемость партий для глобальных заводских аудитов.
Большинство мелких поставщиков зуботехнической обработки выполняют только отдельные рабочие процедуры, такие как токарная обработка или зубофрезерная обработка, ковка и термообработка передаются различным сторонним мастерским. Номера плавок сырья, записи о твердости термообработки и данные контроля помола не могут быть интегрированы в единый пакетный файл. Аудиторы брендов передающего оборудования в Европе и Северной Америке приостановят проверку квалификации поставщика, если отсутствуют архивы полного отслеживания процесса. Этот завод выполняет все 9 основных рабочих процедур в независимых мастерских, записывая данные испытаний каждого звена для каждой партии внутренних шестерен. Полные унифицированные отчеты о проверке, включая состав сплава, точность профиля зуба и твердость, можно экспортировать в любое время, что помогает покупателям беспрепятственно пройти международный аудит поставщиков без дополнительных затрат на тестирование третьей стороной.
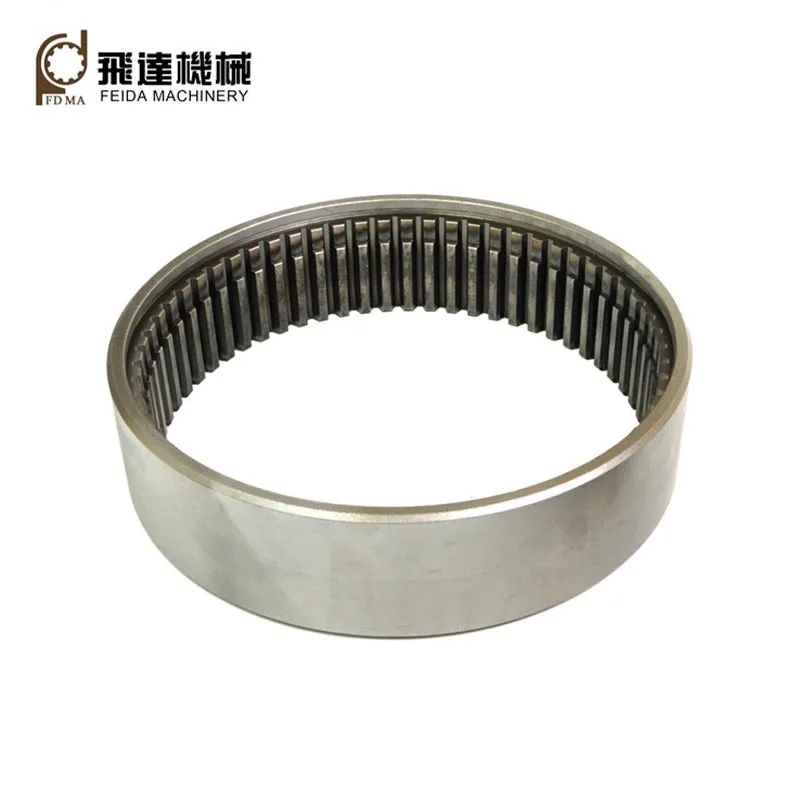
2. Многоступенчатое прецизионное шлифование стабилизирует точность зубьев по стандарту ISO/DIN 8-10 при массовом производстве.
Механообрабатывающие заводы, не имеющие специального зубошлифовального оборудования, полагаются только на черновую формовку; Шероховатость поверхности зубьев и отклонение шага превышают стандартные пределы после длительной работы с большими нагрузками, что приводит к чрезмерному шуму редуктора, вибрации и преждевременному износу зубьев после сборки. Feida оборудует специальные зубошлифовальные станки для финишной обработки после термообработки, контролируя погрешность эвольвентного профиля и совокупную погрешность шага в пределах допусков стандарта ISO. Массовая проверка старения на производстве показывает, что внутренняя шестерня сохраняет стабильную точность зацепления после тысяч часов работы с циклическими нагрузками, что значительно сокращает объем послепродажного обслуживания, вызванный аномальной вибрацией редуктора для производителей робототехники и тяжелого машиностроения.
3. Целенаправленное сочетание материалов сплава обеспечивает баланс между прочностью и износостойкостью поверхности зубьев.
Многие поставщики зубчатых передач используют единые универсальные стальные материалы для всех условий работы, не различая требования к оборудованию автоматизации с низкой нагрузкой и требованиям применения тяжелой техники с высокими нагрузками. Тонкие поверхности зубьев из обычной углеродистой стали быстро изнашиваются под частыми ударными нагрузками, в то время как заготовки из цельного твердого сплава не обладают общей прочностью и легко трескаются при переменных нагрузках. Завод выделяет подходящие металлические заготовки отдельно по параметрам работы клиентского оборудования: легированная сталь 40Cr/42CrMo для тяжелых планетарных коробок, науглероженная сталь 16MnCr5 для авиационно-космических редукторов, алюминиевый сплав 6061 для легких приводов роботов. Слоистая формула материала одновременно обеспечивает ударопрочность корпуса шестерни и высокую твердость поверхности зубьев, что значительно продлевает срок службы редуктора.
4. Многослойная антикоррозийная упаковка с ЛИК исключает дефекты коррозии зубьев при морской транспортировке.
В обычной картонной упаковке отсутствуют меры по изоляции влаги; Конденсат контейнера во время трансграничных морских перевозок приводит к образованию крошечных пятен ржавчины на точных поверхностях зубьев, что непосредственно приводит к выходу из строя сетки после распаковки. Завод разрабатывает классифицированные схемы упаковки в зависимости от размера зубчатого колеса и цикла транспортировки: для небольших прецизионных зубчатых колес используются пластиковые внутренние коробки + антикоррозийные сетчатые пакеты с ЛИК; для средних и крупных заготовок используется нержавеющая бумажная упаковка + пузырьковый буфер; Массовые заказы загружаются в герметичные деревянные ящики с влагопоглотителем. Многослойная структура барьера от влаги адаптирует морские перевозки на дальние расстояния к тропическим и прибрежным влажным регионам, гарантируя, что поверхности зубьев шестерни останутся неповрежденными и не подвергнутся коррозии по прибытии на склад.
5. Полный спектр модулей сокращает цикл итерации прототипа для групп исследований и разработок.
Большинство производителей редукторов имеют в наличии только частичные спецификации модулей; Изготовленные на заказ сверхтонкие внутренние шестерни M0,5 или крупномодульные внутренние шестерни M8 требуют длительных циклов подготовки пресс-форм и оснастки, что задерживает ход испытаний прототипа нового редуктора. Завод располагает полным набором инструментов для обработки, охватывающим полный диапазон модулей M0,5–M8, а также поддерживает разработку прямозубых и косозубых внутренних зубчатых колес по индивидуальному заказу. Цикл доставки образцов контролируется в течение 20 рабочих дней, что помогает группам исследований и разработок в области робототехники и аэрокосмической отрасли ускорить проверку новых продуктов передачи данных и ритм вывода на рынок.
6. Независимая лаборатория контроля качества осуществляет 100% полную проверку перед отправкой.
Обрабатывающие заводы, не имеющие специального испытательного оборудования, проводят только выборочную проверку, а неквалифицированные шестерни с профилями зубьев, выходящим за пределы допусков, легко попадают в готовые заказы, что приводит к потерям на доработку массовой сборки на последующих заводах по производству редукторов. Независимая инспекционная лаборатория оснащена координатно-измерительными приборами КИМ, комплексными детекторами зубчатых колес и твердомерами, которые проводят полноразмерные, прецизионные испытания и испытания на твердость каждой готовой внутренней шестерни. Некачественная продукция проверяется перед упаковкой, что устраняет риски отклонения качества партии, возникающие при выборочной проверке при оптовых экспортных заказах.
Похожие новости
- Что делает металлические прямоконические шестерни надежными для промышленной передачи энергии?
- Как спирально-конические передачи улучшают передачу мощности в требовательном оборудовании?
- Что делает звездочки необходимыми для надежной передачи мощности?
- Как внутренние шестерни улучшают точность и передачу мощности?
- Какие дорогостоящие неисправности на последующих этапах возникают из-за упущенных из виду недостатков в процессе изготовления шлицевого вала?
- Почему пластиковые косозубые шестерни становятся надежным выбором для современных механических систем?
Оставьте мне сообщение